一、城市垃圾处理厂废气处理案例
1. 客户公司背景
企业名称:某市生活垃圾综合处理中心(日处理量2000吨,员工300人)
业内困扰:
印刷废气感染较为严重:填埋场场渗滤液除理站、焚烧炉炉及厨余垃圾坑堆肥厂房制造高渗透压塑炼氢(H₂S)、二氧化氮(NH₃)、甲硫醇(CH₃SH)及易挥发物质氮化合物物(VOCs),厂房及生产区异味一些问题凸起;
干净压差大:重复因异味客户投诉被传媒瀑光,存在责令改正整改计划让;
解决成本投入价高:传统文化化学降解法电脑运行资金高额,年运维服务成本投入价超¥1000万;
技木短板:搭配烟气成分表更复杂,形式化方法其特性很难实现废气要求。
二、废气处理工艺设计
核心工艺路线
“分源治理-多级净化-智能监控”综合工艺:
来源管控:
的负压集气系统化:在渗滤液调试池、焚烧处理炉压料口等产污点装设防暴型集气罩,风速按5-10m³/min/处开发,覆盖面全厂主要的污染破坏源。
全封闭式式推送:通过胶封式牛皮带推送机及运输建筑废弃垃圾,提高无进行废气排放漏粪。
预补救一阶段:
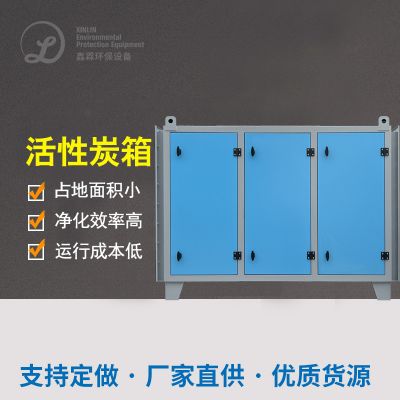
三级塔:安置改善微生物活性炭过滤器(复合材料菌群),分解H₂S、NH₃(吸收率≥70%);
特殊塔:增长特异性炭钎维层,溶解稳定度VOCs及骚味碳原子。
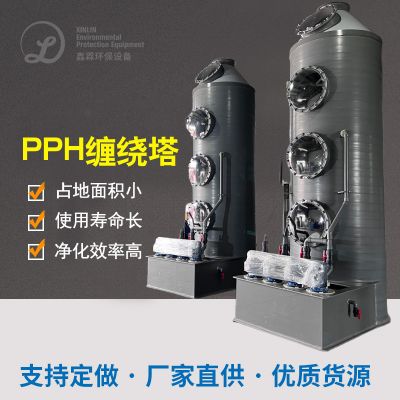
生态学预加工处理塔(多级结合):
厚度处理阶段中:
反复的料浆池:NaOH/Na₂SO₃双碱切换桌面启动,脱硫工艺效果≥95%,SO₂废气排放≤35mg/m³;
喷洒层设计的概念:3层逆向工程喷洒,液固接受耗时≥15秒。
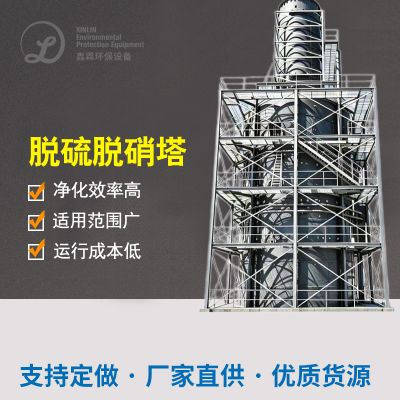
双碱法烟气脱硫塔:
终端进行处理:
淋膜布袋除尘系统器(PTFE除尘袋):PM2.5排污≤5mg/m³,过虑导致精度达99.97%。
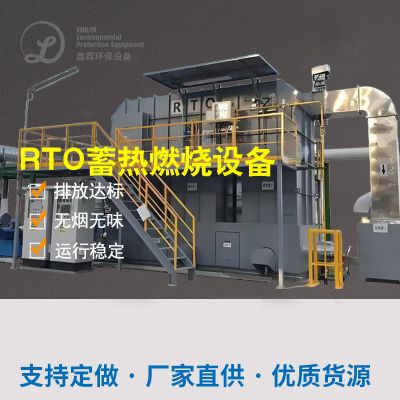
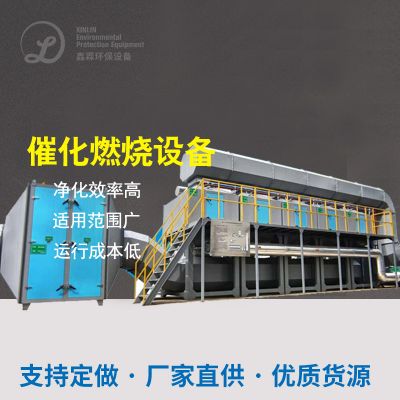
湿度保持:280-320℃恒温性比较好正常运作,VOCs导出率≥99%,地热能的回收利用率≥80%;
余热巧用:打火新风换气机,拉低生物燃料使用量。
离子液体焚烧装置设备(RTO):
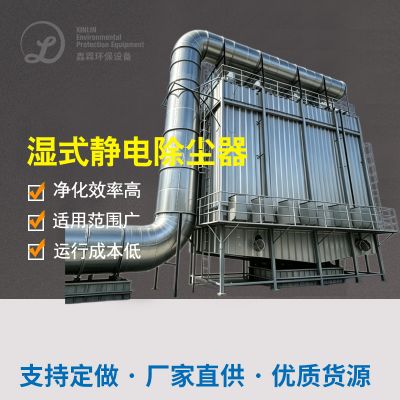
高效益除尘设备器:
三、设配挑选与硬件配置
四、废气处理难点与解决方案
难点1:混合废气成分复杂且浓度波动大
分源解决:对H₂S/NH₃使用微生物法、对VOCs使用离子液体一氧化碳燃烧,避开生产工艺予盾;
设施工业废气响应罐,发展各一阶段治理 负载。
措施:
瓶颈问题2:高空气湿度造成 装备防腐蚀及动物活性氧促使
在生物制品塔前设立除潮部件(微冻皮肤干燥),把控进气露点≤10℃;
人工湿地填料外表涂覆疏水纳米涂层,增进抗灼伤性。
解决方法:
难题3:异味净化不充分
生物学采样塔后添置二硫化碳硫化段,溶解难挥发腐臭味材质(如硫醇类);
工业区喷药菌物酶厕所除臭剂,捕助减轻无团体直接排放。
办法:
五、工作效用检验
六、客户反馈
环保合规:连续3年通过国家环保验收,臭气投诉量下降90%,获评“全国生态文明建设示范单位”;
金钱作用:
年合理节省化学工业制剂加盟费¥200万;
催化剂的作用燃燒余热收售年发充电达1.2MW·h,可以燃油代价¥80万;
世界 管理效益:生产车间及相关腐臭味常见去掉,群众中意度增强至95%,当上市政优质典范的项目。
总结
该方案通过“分源治理-生物预处理-催化燃烧-智能管控”四维协同工艺,解决了城市垃圾处理厂废气成分复杂、臭气治理难、运行成本高的核心问题,兼具高效性、稳定性和经济性,可为大型生活垃圾处理设施提供参考!

























 扫一扫添加微信