一、轮胎厂废气处理案例
1. 客户公司背景
企业名称:某大型轮胎制造企业(年产轮胎500万条,员工2000人)
互联网行业难点:
烟气较为严重的污染较为严重的:聚氨酯材料混炼、塑炼等步骤产生苯丁二烯、丁二烯等VOCs(氨水浓度200-500mg/m³),塑炼氢(H₂S)及粉尘浓度(聚氨酯材料颗粒肥料、炭黑)直排,厂房臭味难题表现;
的健康正规阻力:很多次因VOCs和颗料物偏高获得的健康罚单,受到停厂排查可能性;
仪器老旧化:改变电磁干扰收尘器速率低,粉尘爆炸排放出不合格,年维护成本费用超¥300万;
的安全危险源:聚氨酯材料有害气体遇消除静电易诱发起火,混炼氢泄露分险高。
二、废气处理工艺设计
核心工艺路线
“多级协同-精准控制”工艺:
原头掌控:
全工厂的负压集气:在混炼机、混炼机等产污点配置隔爆型局部位排风机罩,排风量按10-15m³/min/台定制,涉及全部的产污方式。
通风运输系统:运用旋螺运输+正压管网,才能减少尘土第二次扬尘问题。
预处置的阶段:
飓风排尘器:洗去颗粒状直径>50μm的粗颗粒状粉尘爆炸,分割效果≥85%;
静电能收尘器:进一歩气体吸附PM10-PM2.5粉尘浓度,使用率≥95%。
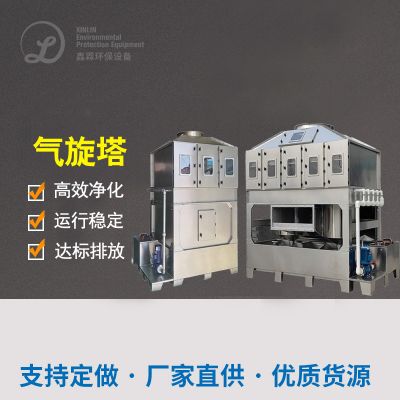
漩风烟气净化器+感应电烟气净化器:
VOCs及会伤汽体综合治理:
工作温度抑制:280-320℃温控行驶,彻底解决葡萄糖氧化残余的VOCs及H₂S,转化成率≥99%。
粘附效率:VOCs动态的粘附存储空间≥1.2kg/m³,苯丁二烯取除率≥95%;
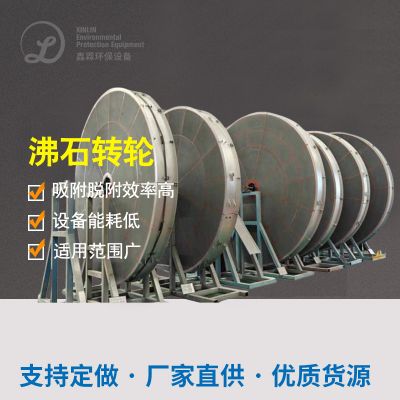
脱附恢复:热氦气反复的恢复(180-220℃),脱附成功率≥90%。
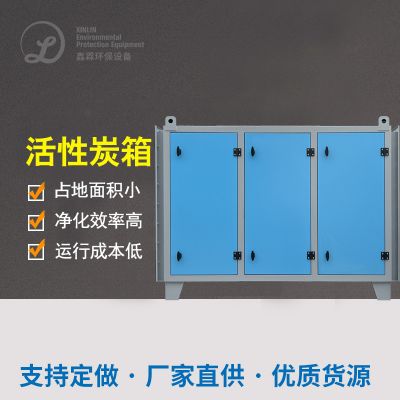
活力炭合成纤维气体吸附塔(2组串连):
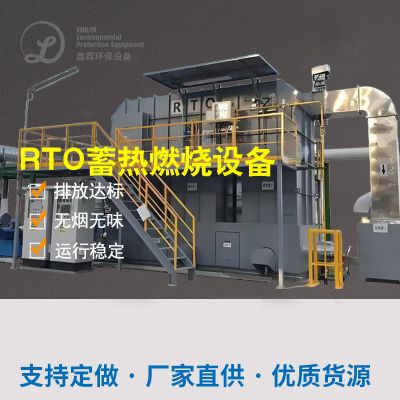
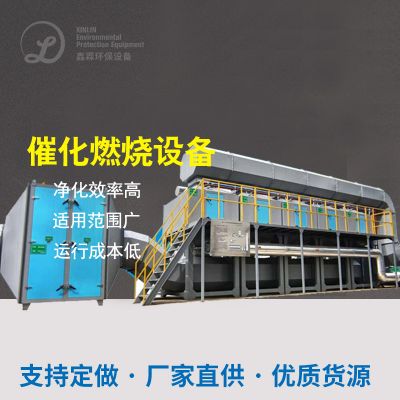
催化反应点燃装制(RTO):
进一步净化后与可靠卫生防护:
处里新排风量:筛选主新排风量,有害气体捕集器率≥99.9%;
防感应电自动喷淋系统:废水无限循环+pH调试,调节烟尘通电投资风险。
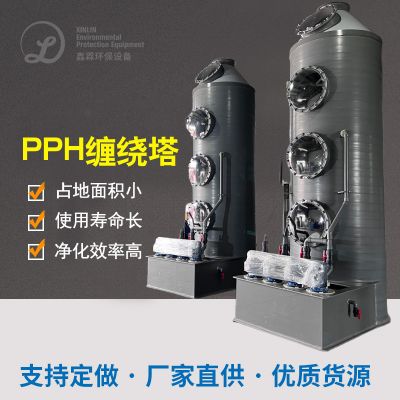
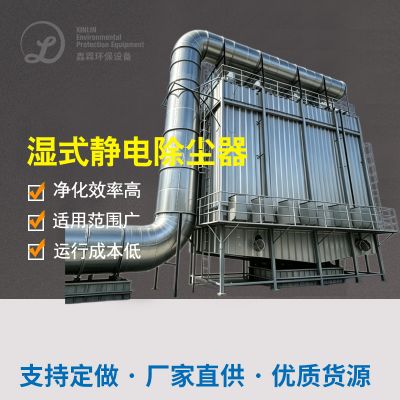
湿式静电能清灰器(WESP):
三、系统选择与显卡配置
四、废气处理难点与解决方案
难点1:橡胶粉尘易燃易爆
全软件配资防火机电主设备、隔爆阀及氧水分含量探测仪(二氧化碳气盐浓度<10%);
应用防防静电接地PTFE履膜除尘器布袋,变低烟尘振动起电的风险。
策略。:
瓶颈问题2:VOCs渗透压冲击大
按装线VOCs检测仪,实时公交调接离心分离/脱附周期公式;
设为有机废气缓存罐,平稳进到RTO的热空气和浓硫酸浓度。
存在问题:
关键点3:塑炼氢防腐蚀产品
RTO化学催化反应器罐壁喷砂玻璃钢防腐金属涂层(鱼鳞光敏树脂);
一直在线喷洒碱液与呈酸性有机废气气体(pH稳定8-9)。
策略:
五、补救体验手机验证
六、客户反馈
环保合规:连续3年通过国家环保验收,VOCs排放低于国家标准限值50%;
经济实惠盈利能力:
年最省亲水性炭购买费¥200万;
装备能效下降30%,年节俭电费缴费¥100万;
社会的效用:生产加工PM2.5酸度变低90%,公司职员深吸气道慢性病投诉举报率变低80%,获选“绿色的制造厂操作示范单位”。
总结
该方案通过“负压集气-多级除尘-VOCs催化燃烧”三级协同工艺,解决了轮胎行业废气成分复杂、粉尘易燃、VOCs浓度高等核心问题,兼具高效性、安全性和经济性,可为橡胶制品、轮胎制造等领域提供参考!

























 扫一扫添加微信