一、客户公司背景
企业名称:XX电镀集团有限公司
所在地:广东省佛山市顺德区
行业地位:华南地区规模最大的电镀加工企业,年处理镀件5000万件,涵盖五金、电子、汽车配件等领域,拥有全自动挂镀、滚镀、连续电镀等生产线。
环保需求:满足《电镀污染物排放标准》(GB17916-2008)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理氰化氢(HCN)、铬酸雾(CrO₃)及酸性气体(HCl/H₂SO₄)。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
化学镀槽:氰化物镀液(HCN散发)、铬酸镀液(CrO₃雾)、呈酸性清晰液(HCl/H₂SO₄);
烘干功能多种工序:稀释剂(如工业乙醇、二甲苯)甲醛释放;
退镀线:含镍、锌的残液挥发物。
尾气参数表:
风口尺寸:8,000~15,000 m³/h(峰峰值达20,000 m³/h);
VOCs含量:100~400 mg/m³(以无水乙醇、异丙醇主);
HCN溶液浓度:5~30 ppm;
CrO₃氧浓度:10~50 mg/m³;
含酸性的气体(H⁺):pH 1~3;
溫度:常温的~50℃。
2. 核心处理工艺
采用 **"预处理+强氧化分解+活性炭吸附+湿式电除尘" 复合工艺**:
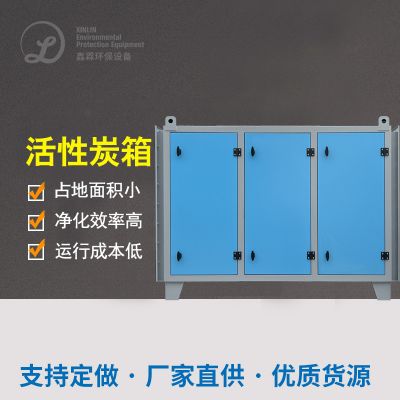
plaintext废气收集 → 旋风除尘 → 酸雾中和塔 → HCN催化氧化塔 → 活性炭吸附塔 → 湿式电除尘器 → 达标排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 氰化氢(HCN)的高效去除
问题:氰化物镀液中HCN易挥发(沸点26°C),传统碱吸收效率低且产生二次污染。
相应措施:
离子液体钝化技术设备:用于TiO₂光触媒离子液体剂,在180~220℃下将HCN完成钝化为CO₂和N₂;
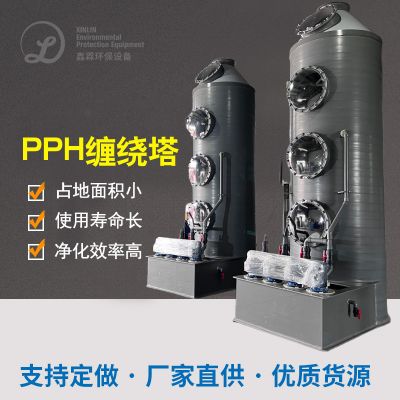
三级吸附:3级喷淋头塔加药NaOH中合弱酸性汽体,五级离子液体塔进阶HCN被分解转换成。
2. 铬酸雾(CrO₃)的防沉降设计
问题:CrO₃微粒(粒径0.1~1 μm)易在管道内沉积,造成设备堵塞和催化剂失活。
改进措施:
文丘里促使段:尾气流入离子液体塔前利用快速文丘里喷咀(加速度≥30 m/s),使CrO₃粒子与离子液体剂完全遇到;
定期存款喷吹阀操作系统:每2一小时开机压缩成空气中喷吹阀,消除液压管路吸灰。
3. 酸碱腐蚀防护
问题:HCl、H₂SO₄等强酸废气对金属设备和管道的腐蚀速率高达每年5 mm以上。
范措施:
全PP/PVC质材:结合塔、排水管及调节阀均按照耐防腐蚀泡沫塑料;
葬送阳极保障:在要素金属质部位(如法兰片接头)怎么安装镁不锈钢阳极,延长至系统质保期3倍。
四、污染治理结果开展
附加效益
资源化利用:
回收利用并酸雾中的盐酸(年回收利用并量约500吨)于拆洗工作;
顺利通过铁离子置换树酯回报镀液中的贵合金(镍、铬回报率≥95%)。
国家经济效率:
年进行生产成本削减40%,垃圾呈现量缩减70%;
利用ISO 14001认真及洁面制作示范讲解机构审查。
五、系统设计汇总表(的部分关键所在系统)
六、行业启示
源头控制:推广无氰电镀工艺(如锌镍合金镀层),从源头减少HCN排放;
板材创新性:开放耐强酸强碱、耐高热的复合材质板材(如PPS+PTFE),提高了机械设备牢靠性;
智慧化追踪:部署工作线上VOCs、HCN调节器器及AI把控体系,变现问题自确诊与耗能优化系统。
如需深化体制改革枝术实施方案(如崔化剂使用期沙盘模型、新风量动图均衡),请给予具体化化学镀工艺设备步骤及气体因素测试评估。

























 扫一扫添加微信